工場のヒヤリハット対策の本質は、個人の注意に頼らず設備や手順を改善する仕組み化にあります。
「注意していたのに」という現場の油断や不注意を責めるのではなく、5S不足や手作業のリスクなど環境側の問題に目を向けることが重要です。
本記事では、厚生労働省のリアルな事例をもとに、5W1Hを活用した報告書の書き方やポカヨケによる再発防止策、活動のマンネリ化を防ぐ工夫まで解説します。
この記事を読めば、原因分析から具体的な改善手法まで体系的に把握でき、現場の安全レベルを根本から引き上げられます。
不必要なリスクや生産ラインの停止を防ぎ、誰もが安心して働ける現場組織を実現しましょう。
工場におけるヒヤリハットとは?ハインリッヒの法則との関係性
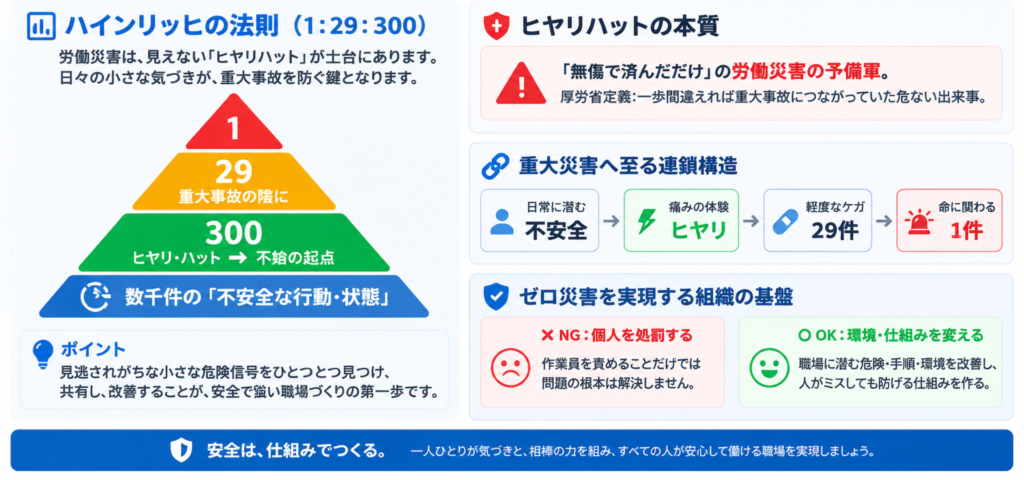
工場におけるヒヤリハットとは「無傷で済んだだけの労働災害予備軍」です。ハインリッヒの法則における「1:29:300」の300に位置づけられる、災害防止の起点となるものです。
厚生労働省兵庫労働局も「労働災害には至らなかったものの、一歩間違えば災害につながっていた可能性のある危ない出来事」と定義しています。
ハインリッヒの法則は「1:29:300」とも呼ばれ、重大災害1件の背景には、軽傷29件とヒヤリハット300件が存在することを示しています。その手前の段階では、不安全な行動や不安全な状態が数千回発生しており、これらが連鎖して重大災害につながります。
重要なのは、ヒヤリハットの段階で介入し、起こした作業員を処罰するのではなく、その背景にある環境を改善することです。この考え方こそがゼロ災害実現の基盤になります。
工場でヒヤリハットが発生する主な原因
ヒヤリハットの原因は、個人の注意不足だけに起因するものではありません。不注意を引き起こす背景には、焦りや疲労といった作業者の状態に加え、現場の環境や安全管理の欠陥が存在します。
5S不足や暗所・暑さは環境側の負荷となり、手順不備や属人化した教育は管理の欠陥として現れます。
ここでは発生原因を3軸で整理し、対策すべきポイントを解説します。
人的要因
工場におけるヒヤリハットの原因のひとつは、作業者の心理状態やスキル不足による人的要因です。
納期や遅れによる焦りは安全手順の省略を招き、長時間労働や暑さによる疲労は判断力を鈍らせます。
また、作業に慣れたベテランの気の緩みは「これぐらい大丈夫だろう」という油断につながり、新人の知識不足は誤った自己判断を引き起こします。
人間はミスを避けられないため、根性論や注意喚起だけでは防げません。
鉄道総合技術研究所のデータでは、指差呼称によりミスの発生率が約6分の1に減少すると示されています。
「初めて・変更・久しぶり」を意識する3H管理や、個人を責めず報告できる雰囲気づくりなど、ミスを前提とした組織的な対策が必要です。
環境・設備要因
作業者が注意を払っていても、職場環境や設備に不備があればヒヤリハットは避けられません。
5Sが不徹底な現場では、放置された資材による転倒や床の油・粉塵によるスリップが多発します。探す焦りは注意力を奪い、センサーの油塵による誤作動は巻き込まれ事故を招きます。
また、暗所での踏み外しや暑さによる判断力低下に加え、機器の老朽化やメンテナンス不足による突発的な不具合も危険を増幅させます。
こうした物理的な問題は個人の注意だけでは防げません。LED照明や安全カバーの設置、設備の定期点検、3定ルール(定位置・定量・定方向)の徹底など、環境そのものを整える対策が必要です。
管理的・組織的要因
現場の管理体制やルールに問題があることも、ヒヤリハットが繰り返し発生する原因です。
実態に合わない手順書や生産ノルマは工程飛ばしのリスクを招き、ルール不足は自己判断による危険行動を引き起こします。また、指導者個人の勘や感覚に頼った教え方は教育のばらつきを生み、新人が自己流の操作を覚える原因となります。
さらに、ミスを叱責する職場の体質はヒヤリハットの隠蔽を生み、情報共有の滞りがさらなる危険を放置させるでしょう。
こうした問題を防ぐには、作業者個人への注意喚起に頼るのではなく、管理側の見直しが必要です。手順書の動画化や教育の標準化、責めずに報告できる体制の構築など、組織的な基盤整備が求められます。
工場でのヒヤリハットの事例を紹介
工場のヒヤリハットは、切り口を変えることで危険の姿が明確になります。
厚生労働省が公開している実際の事例をもとに、機械別、事故型別、作業工程別の3つの視点から、原因と対策を以下で解説します。
機械・作業別事例
鋼板加工中に傾いた鋼板をとっさに手で押さえた際、体が前のめりになり誤ってフートスイッチを踏んだことで、金型に指を挟まれそうになった事例です。
光線式安全装置は設置されていたものの、位置が不適切で手を検知できませんでした。さらに、事前の特定自主検査でこの不備を指摘されていたにもかかわらず、改善が放置されていたことが危険を招いた要因です。
対策として、安全装置の正しい位置への再設置や検査指摘への速やかな改善対応に加え、手で押さえずに済む設置台の導入など、作業手順と設備の両面から見直す必要があります。
(参考:https://anzeninfo.mhlw.go.jp/hiyari/hiy_0478.html)
事故型別事例
トラックの荷台でフレコンバッグを吊り上げる際、積み荷の揺り返しでバッグが体に当たり、荷台から転落しそうになった事例です。
クレーン操作時の立ち位置に対する理解不足や、ワイヤーが斜めの状態で吊り上げたことが原因で発生しました。
再発防止には、操作時の立ち位置やラジコン操作に関する安全教育を徹底するとともに、クレーンの直下にフックを掛けて吊り上げる正しい手順の遵守が求められます。
(参考:https://anzeninfo.mhlw.go.jp/hiyari/hiy_0361.html)
作業工程別事例
製品コンベアの稼働中に機械を止めず、ウエスでローラー周りの清掃を行った際、ウエスが回転部に巻き込まれて手首ごと引き込まれそうになった事例です。
本事例は、清掃や点検といった普段と違う作業において、「機械を止める」という基本ルールが徹底されなかったことで発生しました。稼働中の機械清掃では、ウエスや作業服の袖口が引き込みの原因となり、一瞬の油断が怪我につながります。
再発を防ぐには、清掃作業に入る前に必ず機械の稼働を停止させ、安全を確認してから作業を行うルールの徹底が必要です。
(参考:https://anzeninfo.mhlw.go.jp/hiyari/hiy_0344.html)
ベテランと新人で起こりやすいヒヤリハットの違い
同じ現場でも、経験年数によってヒヤリハットの発生理由は異なります。
新人は知識不足や焦りから周りが見えず、危険に気づけない、意図しないミスが中心です。ベテランは、慣れによる手順の省略や過信から生じる、意図的な危険行動が目立ちます。
それぞれの特徴と対策を解説します。
新人に多い事例と原因
新人に多いヒヤリハットは、知識や経験の不足から最初から誤った手順を選んでしまう「知識不足による判断ミス」が特徴です。
現場のルールや、何が危険かという知識がまだ身についていないため、危険な行動だと気づかずに作業を進めてしまいます。
また、先輩に質問しづらく、分からないまま自己判断で進めてしまうことも事故のリスクを高めます。
新人の意図しないミスを防ぐには、KYT(危険予知訓練)で危険に気づく力を養うことと、疑問をすぐ確認できる職場環境づくりが欠かせません。
ベテランに多い事例と原因
ベテランに多いヒヤリハットは、作業への慣れから安全手順を省いてしまう「慣れや油断による手順飛ばし」が特徴です。
長年の経験から「自分は大丈夫」とリスクを軽視しがちです。機械を止めずに異物を取り除いたり、保護具を着用せずに作業したりする手順違反や自己流の行動が事故リスクを高めます。
休業4日以上の労災死傷者のうち60歳以上が約3割を占めており、加齢による反応速度や動きの遅れも大きな要因となっています。
事故を防ぐには、KYTで油断によるリスクを再認識させるとともに、身体変化に応じた環境見直しと基本手順の再徹底が必要です。
ヒヤリハットの報告書の書き方
ヒヤリハット報告書の質は、工場の安全水準を映し出す指標です。内容が曖昧では適切な改善につながらず、同じ危険を繰り返す原因になります。
事実の正確な整理から原因分析、再発防止策の策定までのステップを、現場で使える具体例を以下で解説します。
5W1Hを用いた事実の整理と記載すべき基本項目
ヒヤリハット報告書は、個人のミスを責めるためではなく、現場の作業手順や設備に潜むリスクを抽出するために作成します。
感情や主観を排除し、事実を正確に共有するには「5W1H」に沿った整理が効果的です。報告書を作成する際は「〜かもしれない」という推測を避け、「〇〇mmズレていた」といった客観的な数字や事実で記述します。
5W1Hを用いた報告書の記入例
| 項目 | 記入のポイント | 具体例(プレス作業での事例) |
|---|---|---|
| When (いつ) |
日時だけでなく、時間帯や作業環境も記録する | 2026年10月15日 14:30頃(昼勤・手元照明点灯時) |
| Where (どこで) |
設備IDやライン名でピンポイントに特定する | 第2加工工場 60tプレス機(設備ID: PR-0602) |
| Who (誰が) |
個人名ではなく経験年数や作業立場を記載する | 入社3ヶ月目のライン作業員(単独作業中) |
| What (何を) |
人の行動と機械の動き(現象)を分けて書く | 金型から加工品を取り出す際、金型間に手が残ったまま誤って足でフートスイッチを踏み込んだ |
| Why (なぜ) |
個人の不注意にせず、手順や環境の問題を探る | 加工品が固定台に引っかかり取り出しにくく、手で強引に引き抜こうとしたため |
| How (どのように) |
発生時の状況と直後の対応を明確にする | 安全装置が作動して金型が停止し怪我はなかったが、作業を中断して班長へ報告した |
5W1Hで整理すると、誰の責任かではなく「作業手順や設備にどのような問題があったか」という客観的な事実が明確になります。
個人の注意力に頼らず、再発防止の仕組みを作るための土台として活用することが大切です。
直接原因と間接原因の分析方法
ヒヤリハット報告書は結果の記録にとどまらず、直接原因と間接原因を分けて分析することで実効性のある再発防止策につながります。
直接原因は直前の危険な行動や設備の不備、間接原因は教育不足や無理な日程、手順の未定義といった管理面の課題です。「注意徹底」など個人の意識に頼る対策では再発を防げません。
原因の深掘りには、以下のフレームワークが有効です。
| フレームワーク | 概要 |
|---|---|
| 4M分析 | 「人(Man)」「機械・設備(Machine)」「作業環境・方法(Media)」「管理(Management)」の4視点から要因を整理する手法です。 |
| なぜなぜ分析 | 発生現象に「なぜ?」を繰り返して深く掘り下げ、背景にある手順や制度の問題を特定する手法です。 |
| スイスチーズモデル | 「設備」「手順」「教育」という複数の防護策に開いた小さな不備(穴)が重なって事故が起きると捉える考え方です。 |
分析時は推測を排して事実に基づき、個人を責めない姿勢を徹底します。対策は「設備」「手順」「教育・管理」の3層で立案し、仕組みやルールの不備を改善することが重要です。
効果的な再発防止策の立て方と具体的な記入例
原因の特定後は、二度と起こさないための対策を立てます。最も大切なのは、気をつけます、注意を徹底するといった個人の注意力に頼らないことです。
報告書には、しっかり確認するなどの曖昧な言葉を避け、誰が・いつまでに・具体的に何をするかを明確に記述します。
以下に、プレス作業のヒヤリハット事例をもとにしたNG例とOK例の対比をまとめました。
| 現場 / 項目 | NG記入例 | OK記入例 | 改善のポイント |
|---|---|---|---|
| プレス作業 (引っかかり対策) |
加工品が引っかかっても無理に手で引き抜かず、注意して取り出す。 | 10月20日までに保全課が固定台のガイド幅を修正し、加工品を手を使わず専用治具(手かぎ)で取り出す手順へ変更する。 | 強引な手作業(人の不注意)をなくすため、引っかからない仕様への改修と専用治具の使用(物理的対策)を盛り込んだ点 |
| プレス作業 (スイッチ誤操作) |
フートスイッチを踏む際は足元をよく確認し、手元に集中する。 | 10月25日までに両手操作式スイッチへ改修し、金型から両手を離さないとプレスが作動しない構造にする。 | 「足元の注意」という精神論をやめ、手が危険領域にある状態では物理的に機械が動かない構造(ポカヨケ)に変えた点 |
誰が読んでも同じ行動が取れるレベルまで対策を具体化することが実効性を高めるポイントです。個人の注意不足に責任を帰すのではなく、設備や手順の改善に落とし込むことで、現場全体の安全レベルを確実に引き上げることができます。
工場でよくあるヒヤリハット対策の失敗事例
良かれと思って導入したヒヤリハット対策が逆効果になるケースは少なくありません。
報告の提出自体が目的化したり、形式的な注意喚起で終わったりするのは工場でよくある失敗です。報告者を責める慣習により、現場の声が届かなくなることもあります。
以下で、よくある3つの失敗事例と立て直し方を解説します。
報告提出自体が目的化して儀式化している
報告提出の儀式化は、安全活動の目的が危険の改善から提出数の達成にすり替わってしまうノルマ主義が原因です。
月当たりの件数を目標にすると、数を揃えることが優先され、当たり障りのない報告や形式的な提出が増えてしまうためです。
また、手間をかけて報告を出しても現場が改善されない状況が続くと、「出しても意味がない」と諦めが広がり、活動自体が形だけの作業になってしまいます。
報告の儀式化を防ぐには、件数ではなくリスクの質を評価する運用へ切り替えるとともに、「どう対応したか」を現場へ迅速にフィードバックし、改善へつなげる仕組みづくりが重要です。
注意喚起が形式的で現場に危険な状況が伝わっていない
注意喚起が形だけに終わってしまうのは、安全活動が日常のルーティンとなり、現場の危険感受性が低下してしまうマンネリ化が原因です。
ポスターの長期間放置や朝礼での標語朗読が日常化すると、メッセージが景色の一部となり、作業員の意識に残らなくなってしまうためです。
また、自分だけは大丈夫という心理(楽観性バイアス)も重なり、重大事故のリスクを自分ごととして捉えられなくなります。
形式的な注意喚起から脱却するには、作業員に危険箇所を答えさせる問いかけ型のKY活動への変更や、掲示物を定期的に貼り替える工夫が効果的です。
報告者を責める慣習があり提出率が低下している
報告書の提出率が低下してしまうのは、報告した人を責めたり叱責したりする職場環境が原因です。
上司からの叱責や評価への悪影響、不注意を責める雰囲気が強いと、作業員は身を守るためにヒヤリハットを隠すようになります。
大きな事故を防ぐための情報が現場で揉み消されると、ハインリッヒの法則にある潜在的なリスクを把握できず、いずれ防げたはずの重大災害につながります。
報告の不申告を防ぐには、報告者を責めたりペナルティを与えたりしない仕組みへの見直しや、誰もが安心して発言できる職場環境づくりが重要です。
ヒヤリハット活動がマンネリ化しないようにするには
工場のヒヤリハット活動を継続するには、マンネリ化を防ぐ工夫が必要です。提出しやすいフォーマットの工夫や時間確保をはじめ、報奨金などの評価制度の導入、他社事例や動画を活用した安全教育が効果的です。
現場の意識を高め、活動を活性化させる具体策を以下で解説します。
報告のネタ切れを防ぐスマートフォンの使用と時間の確保
報告のネタ切れを防ぐには、提出にかかる作業負担を削り、記入や提出を業務時間内におこなえる環境を整えることが重要です。
紙の報告書に長文を書く手間や、業務外での対応が負担になると、書くこと自体が億劫になり報告が途絶えてしまうためです。
ある企業では、従業員にスマートフォンを配布して危険箇所の写真を専用サーバーへ送る仕組みを取り入れています。
写真データを担当者が整理して素早く対策を落とし込むことで、手間をかけずに現場の改善へつなげられます。
あわせて、終業前の10分間を報告時間として確保するなど、日々の業務の中で負担なく続けられる運用へ落とし込むことが重要です。
評価制度や報奨金(インセンティブ)の導入でモチベーション向上
ヒヤリハット活動のモチベーションを高めるには、報告のハードルを下げる報奨金制度と、重大な危険を防いだ報告者を称える表彰制度の導入が重要です。
どれだけ真面目に報告しても評価やフィードバックがないと、業務としての負担感ばかりが強くなり活動が途絶えてしまうためです。
件数稼ぎのような軽微な報告であっても提出自体を認め、現場から広く情報を集める空気を作る必要があります。
その上で、重大な災害防止につながる価値の高い報告に対しては、決算時に表彰や金一封を贈呈するような評価の仕組みを整えることが効果的です。
他社・他現場の事例共有や動画マニュアルを活用した安全教育
ヒヤリハット活動のマンネリ化を防ぐには、他部署や他社の事例共有に加え、朝礼などで動画を活用した情報共有が効果的です。
自部署の経験だけに頼った活動を続けていると、報告のネタが早くに尽きてしまい、危険に対する意識の薄れや油断が生じるためです。
また、文章を中心とした従来の手順書や報告書では、危険な瞬間や正しい動作が直感的に伝わらず、教訓として現場に定着しない問題もあります。
他社や他現場のリアルな事例を共有し、自分ごととして危機感を持たせることが大切です。また、朝礼や安全ミーティングで短尺動画を見せる取り組みを組み合わせれば、危険を直感的に理解でき、安全行動へつなげられます。
工場のヒヤリハットを放置したらどうなる
工場のヒヤリハット放置は、事故の予兆を見過ごす危険な行為です。ヒヤリハットの放置は、重大な事故の発生や生産ライン停止による企業信頼の失墜、さらには職場の安全意識の低下を招きます。
手遅れになる前に押さえておくべき、ヒヤリハット放置が招く3つのリスクを解説します。
重大な労働災害(死亡・重傷事故)へ発展するリスク
工場のヒヤリハット放置は、将来の死亡や重傷事故につながる危険な行為です。
事故は危険な状態の放置と不適切な行動が重なった瞬間に起きるためです。
例えば、油漏れの放置と急ぎ足の移動が重なれば、単なる転倒では済まず稼働中の機械へ巻き込まれる重大事故へ発展する恐れがあります。
また、設備のトラブル対応では「早くラインを復旧させたい」という焦りから安全装置を解除してしまい、命に関わる挟まれ・巻き込まれ事故を招きます。
厚生労働省の労働災害発生状況によると、2024年の製造業における死亡者数は142人です。このように毎年多くの尊い人命が失われており、小さなヒヤリハットを「運が良かった」と見過ごさず、直ちに改善する姿勢が大切です。
生産ラインの停止による損害と企業信頼の失墜
工場のヒヤリハット放置は、生産ライン停止による大きな損害と信用失墜に直結します。
放置し続けると、いずれ設備の破損や爆発を引き起こし、ライン稼働が止まるためです。
停止中は売上を逃すだけでなく、固定費も発生します。製造業の調査では、設備停止時の1時間あたり損失額を100万円以上と試算する企業が約3割あり、1社あたりの年間平均損失額は約1,892万円でした。
また、部品供給が途絶えて取引先のラインまで止めると、報道やSNSでの拡散により、株価下落や取引停止を招く恐れがあります。
現場で生じた異変を「軽微なトラブル」と軽視せず、早期に改善へつなげることが組織を守る第一歩です。
安全意識の低下による職場環境や安全ルールが悪化
工場のヒヤリハット放置は、現場の安全意識を低下させ、ルールが守られない荒れた環境を招きます。
小さな違反を見過ごすと「注意されないから大丈夫」と認識され、安全に対する緊張感がなくなるためです。
違反の常態化は保護具の未着用や5Sの乱れを生み、危険予知や指差呼称も形だけの作業に変わります。また、対策がなければ「報告しても意味がない」と諦めが広がり、危険が隠れたまま報告だけが減る状態に陥るかもしれません。
厚生労働省のデータでも、労働災害の約9割は作業者の危険な行動が原因とされています。
報告を責めずに改善する仕組みを作り、ルールが機能する職場を保つ取り組みが必要です。
まとめ
本記事では、工場のヒヤリハット対策の基礎知識から、5W1Hを用いた報告書の書き方、ポカヨケによる再発防止策、活動の形骸化を防ぐ工夫までを解説しました。
工場のヒヤリハット対策の本質は、個人の不注意を責めることではなく、設備や手順に潜むリスクを改善する仕組み化にあります。小さな予兆を責めずに共有し、物理的な対策へ落とし込む仕組みを根づかせることが重要です。
重大事故のリスクを絶てるだけでなく、突発的なライン停止による多額の損失や取引先からの信用失墜も未然に防げます。
今日から現場の仕組みを見直し、無駄な現場負荷と事故リスクをなくした、持続可能で強い生産体制を確立しましょう。